山西鑫瑞源石材雕刻工程有限公司幕墙石材加工精度标准与选材对比
在建筑幕墙工程中,石材面板的平整度与色差控制往往是决定项目最终观感的关键。不少甲方在验收时才发现,现场挂上去的石材与样板段差异明显,缝隙错位、板面光影紊乱——这背后的问题,常常不是设计图纸的缺陷,而是加工环节对精度标准的执行出现了偏差。
精度失控的根源:从荒料到成品的误差累积
石材加工并非简单的切割打磨。一块荒料从锯切到大板,再到定厚、抛光、切边,每一道工序都会产生微米级的偏差。如果缺乏严格的中间检验,这些微小误差会逐级叠加,最终反映在幕墙板缝的均匀度和整体平整度上。山西鑫瑞源石材雕刻工程有限公司在长期承接幕墙石材与园林石雕项目中,总结出一条经验:**控制误差的关键不在于单一设备有多先进,而在于每一道工序的标准化验收节点是否被执行到位。**
以常见的30mm厚花岗岩干挂板为例,国标允许的平面度公差为±1mm,但若在切割环节锯片磨损未及时更换,板材翘曲度可能轻松超过2mm。这种板材运到工地,即使采用背栓连接也难以完全校正,最终只能靠增加胶垫厚度来勉强找平,为日后热胀冷缩下的应力开裂埋下隐患。
选材对比:不同石材在加工精度上的天然差异
值得注意是,并非所有石材都能达到同样的加工精度。我们来看三组常用幕墙材料的对比:
- 花岗岩类(如山东白麻、黄金麻):晶体结构均匀,硬度高,切割后边缘崩边率低,平整度易控制,适合大面积幕墙。
- 大理石类(如爵士白、古堡灰):质地较软,加工时易出现磨痕和暗裂,对抛光设备的线速度要求更高,板面光泽度虽好但平整度保持较难。
- 砂岩或洞石:孔隙率高,切割时易掉渣,需专用刀头,且表面防护剂渗透深度直接影响后续抗污性,加工精度受材料批次影响波动大。
这种差异决定了加工工艺参数的设定不能一概而论。例如,加工大理石时,定厚机的进刀量需降低20%左右,并加大冷却水量,否则局部过热会引发微裂纹。
实测数据与工序管控
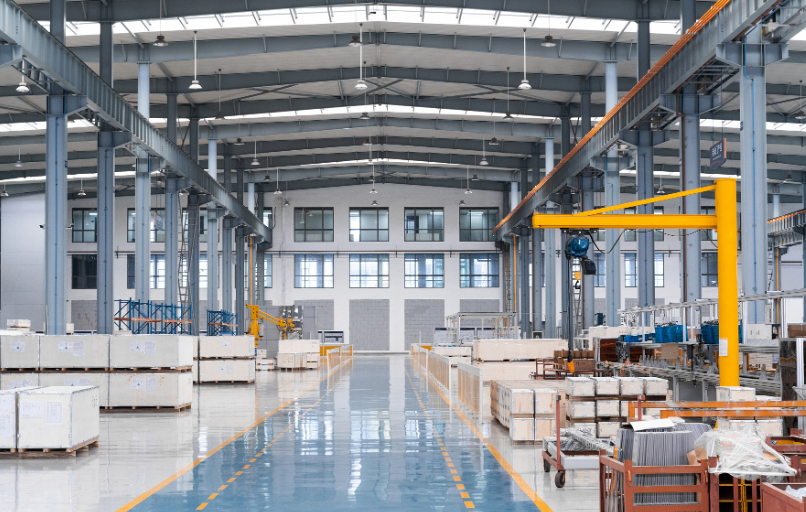
在山西鑫瑞源石材雕刻工程有限公司的加工车间里,每一批幕墙石材出厂前都要经过三道独立检验:首检(首件全检)、巡检(每两小时抽检)和终检(逐块检查)。终检环节使用电子数显游标卡尺和2m靠尺,对板边直线度、对角线偏差进行数据记录,偏差超过0.5mm即判定为不合格品。
以我们近期完成的某写字楼幕墙项目为例,交付的12000平方米花岗岩板材,最终实测平整度合格率达到99.2%,对角线偏差控制在±1.5mm以内,远超行业平均的±2mm水平。这套管控流程同样适用于园林石雕和景观石材——只是后者更侧重于造型表面的流畅度而非严格的几何尺寸。雕塑工程中的曲面加工,依赖的是雕刻技师对刀具路径的微调经验,这恰恰是机器难以替代的部分。
给采购方与设计师的建议
如果你正在为项目挑选幕墙石材供应商,不妨多关注对方的出厂检验记录和返工率数据,而不是只看样板的光鲜程度。同时,在合同中明确约定公差范围及色差验收标准(如ΔE<3),并预留现场抽检环节。对于景观石材等造型类产品,则更应重视雕刻厂家的艺术还原能力和手工修整细节,而非单纯追求速度。
石材加工是一门平衡科学与手艺的学问。无论是追求几何精度的幕墙石材,还是讲究气韵生动的园林石雕,只有将严苛的标准内化为每个环节的自觉习惯,才能让建筑外立面经得起时间的凝视。山西鑫瑞源石材雕刻工程有限公司始终相信,好石材是加工出来的,更是管理出来的。